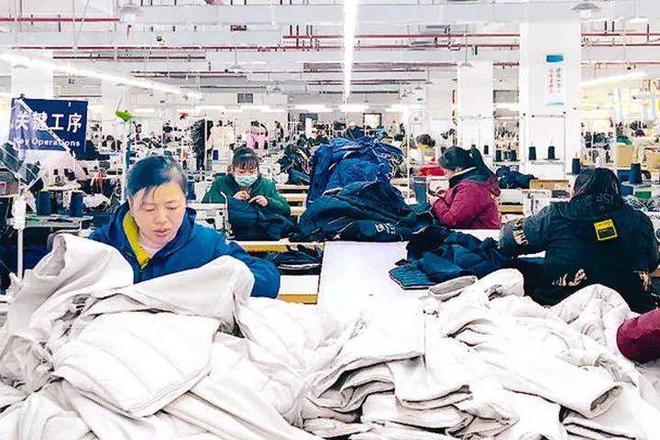
在服装制造流程中,后整车间承担着剪线、检验、整烫、查针、包装与装箱入库等收尾工作,是产品交付前的最后一道关口。长期以来,许多服装工厂将管理重心放在裁剪与缝制车间,对后整环节的布局设计重视不足,导致其在物流、物料流转与人员作业上积累了大量低效问题。本文从物流与物料流转视角出发,分析后整车间布局不合理对效率的具体影响,并探讨智能制造技术的改造价值。
一、后整车间布局不合理的典型表现。首先是功能分区混乱:剪线区、检验区、整烫区与包装区之间缺乏清晰的物流走向,半成品在工序间反复迂回、交叉搬运。其次是空间规划失衡:整烫设备与检验台摆放过密或过疏,通道宽窄不一,推车与人员动线相互干扰。再次是临时存放点无序:待检品、返修品与合格品混放,缺少明确的中转缓冲区和目视化标识,物料查找与批次追溯困难。这些问题的根源,多在于工厂扩产时"见缝插针"式摆放设备,而非按工艺流程进行系统规划。
二、布局不合理对效率的影响机制。第一,物流距离与搬运次数上升。工序间物理距离过长、路径交叉,直接增加搬运工时与物流成本,在制品积压增多,生产周期被拉长。第二,物料停滞与等待浪费。缓冲区缺失或位置不当,导致上下工序节拍不匹配时只能就地堆放,检验与整烫之间形成"堵点",人员与设备等待时间增加。第三,返工与追溯成本上升。布局混乱使不良品流向难以控制,返修件在主流程中穿插流转,造成重复劳动与质量风险。第四,现场管理难度加大。人、机、料动线交织,安全隐患增加,5S与目视化管理难以落地,最终反映为整体拣配效率与订单交付准时率的下降。
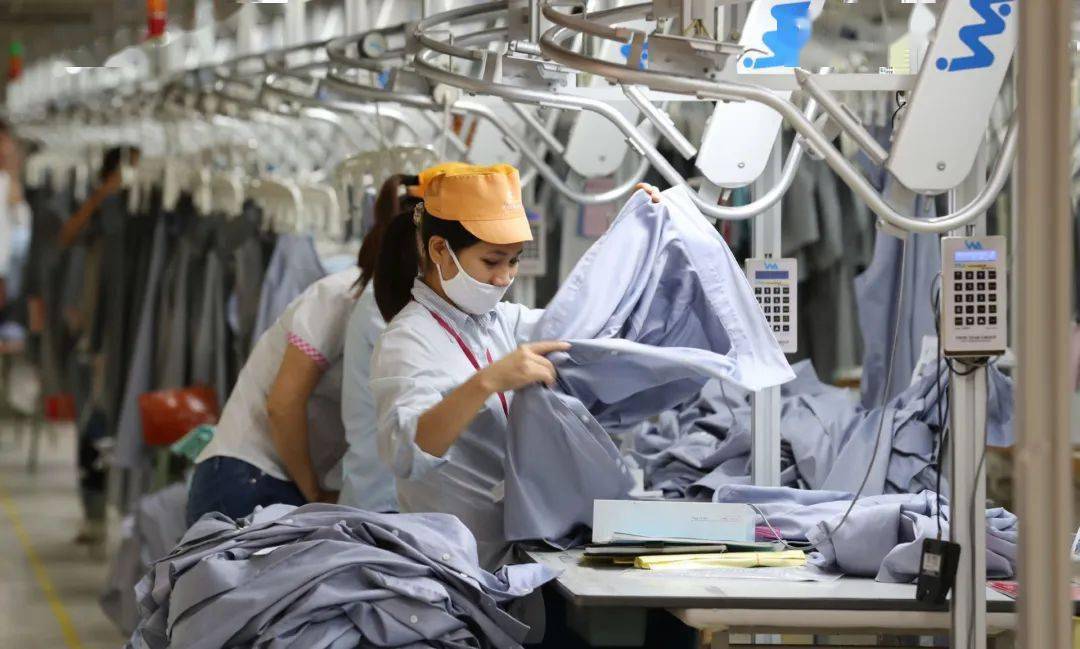
三、布局优化与智能制造技术的结合路径。其一,先行开展工艺物流分析。通过流程程序图与从至表梳理各工序间的物料流量,以系统布置设计(SLP)方法重新划分功能区,使主物流呈直线或U型单向流动,并为待检、返修设置独立缓冲区域。其二,引入数字化手段固化与验证布局。利用工厂仿真软件对方案进行物流强度与节拍验证,减少试错成本。其三,以智能制造技术替代粗放管理:在关键工位部署RFID或二维码识别,实现物料批次与工单的实时追踪;通过电子看板与MES系统联动,使后整各工序的在制品数量、瓶颈位置可视化,支撑动态调度;整烫、检验等环节可引入自动化吊挂传输或AGV短驳,减少人工搬运;剪线与查针环节采用自动剪线机、验针机,配合数据采集实现质量数据的闭环反馈。其四,建立持续改善机制。布局并非一次性工程,应结合订单结构变化与智能制造系统积累的效率数据,定期复盘动线合理性与设备利用情况。
。后整车间的效率高低,表面上看取决于单件作业速度,实质上深受物流与物料流转组织方式的制约。布局不合理所放大的搬运、等待与返工浪费,往往被传统管理所忽视。以科学的物流分析为基础,借助智能制造技术提升过程透明化与自动化水平,服装工厂能够在不大幅增加硬件投入的前提下,显著改善后整环节的流转效率与交付质量,进而提升整体制造体系的竞争力。